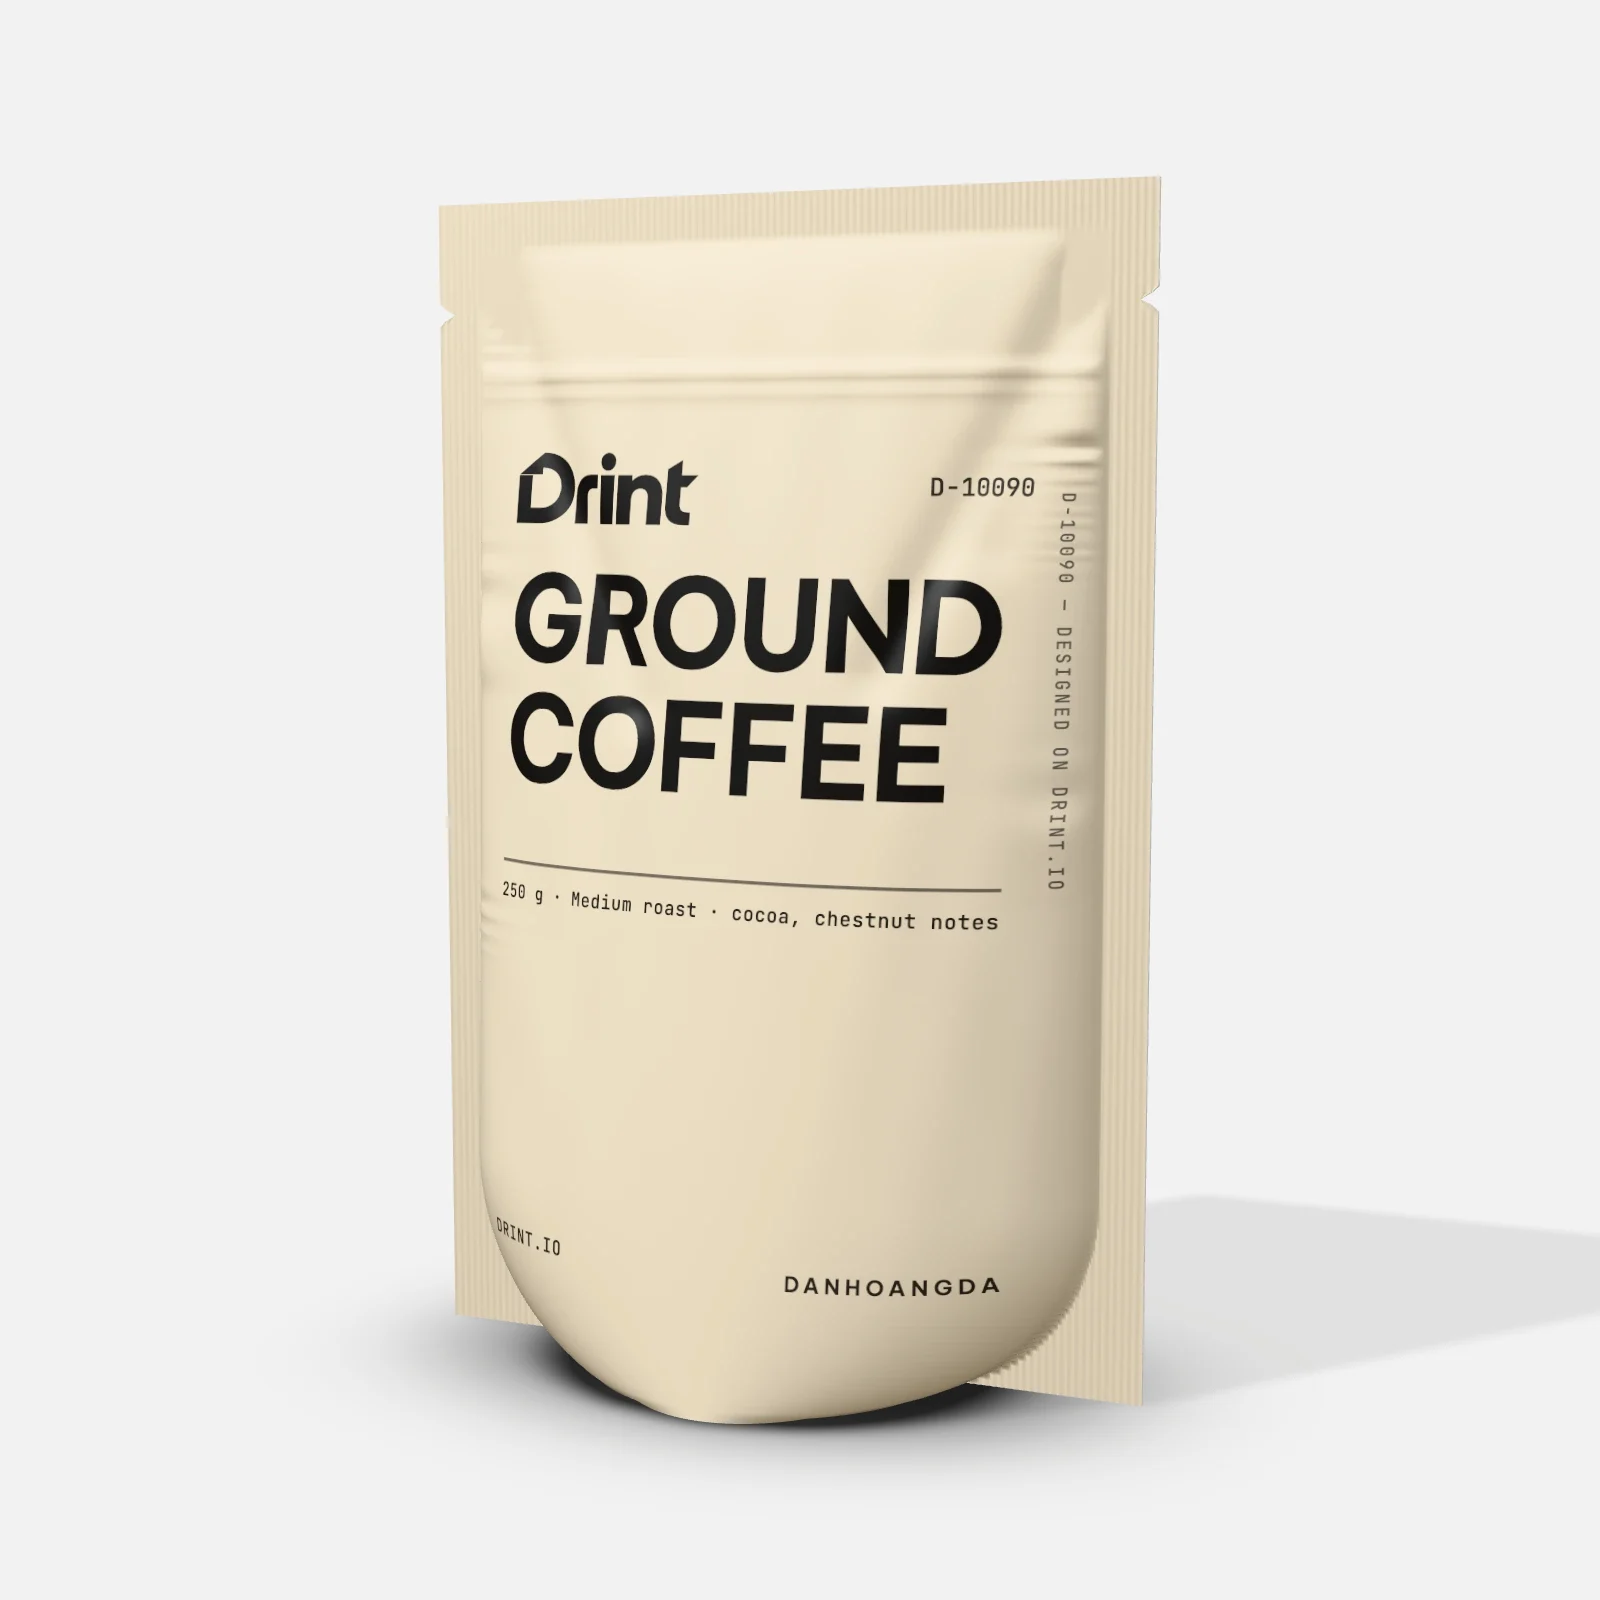
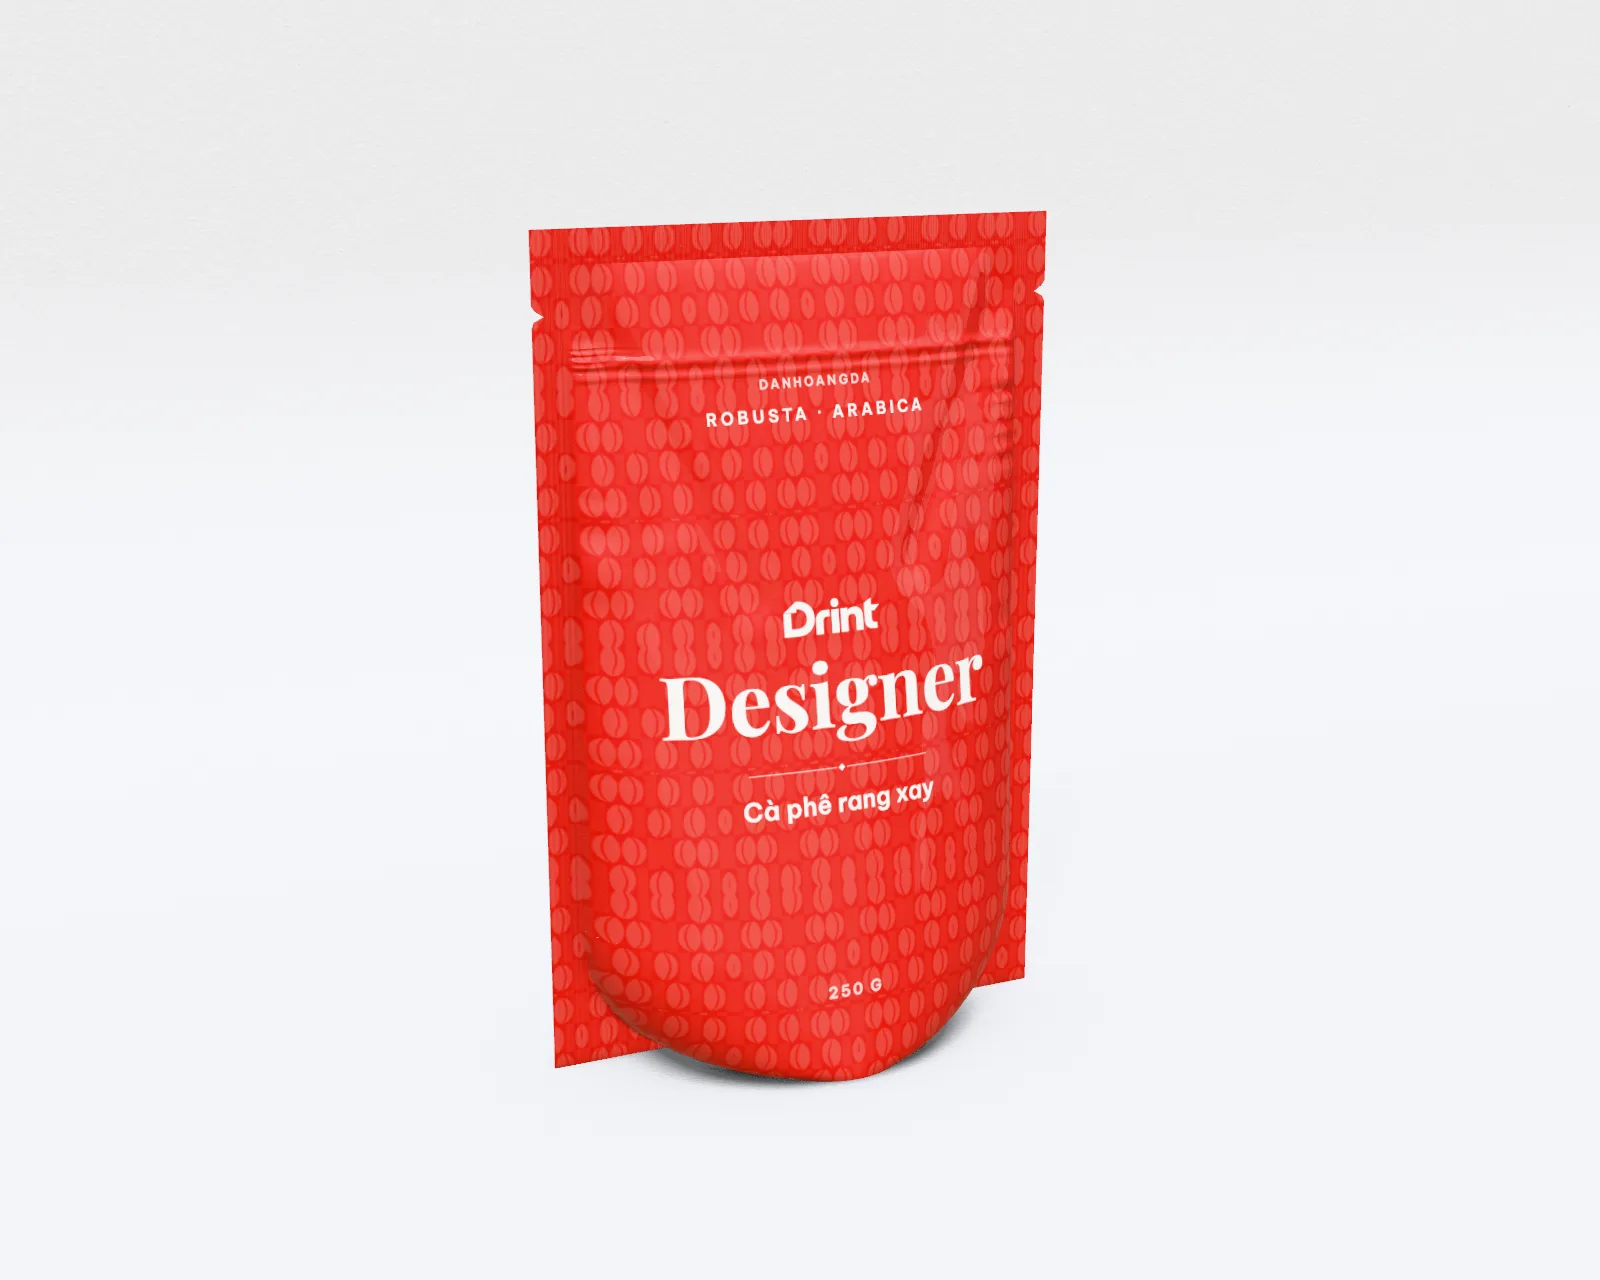
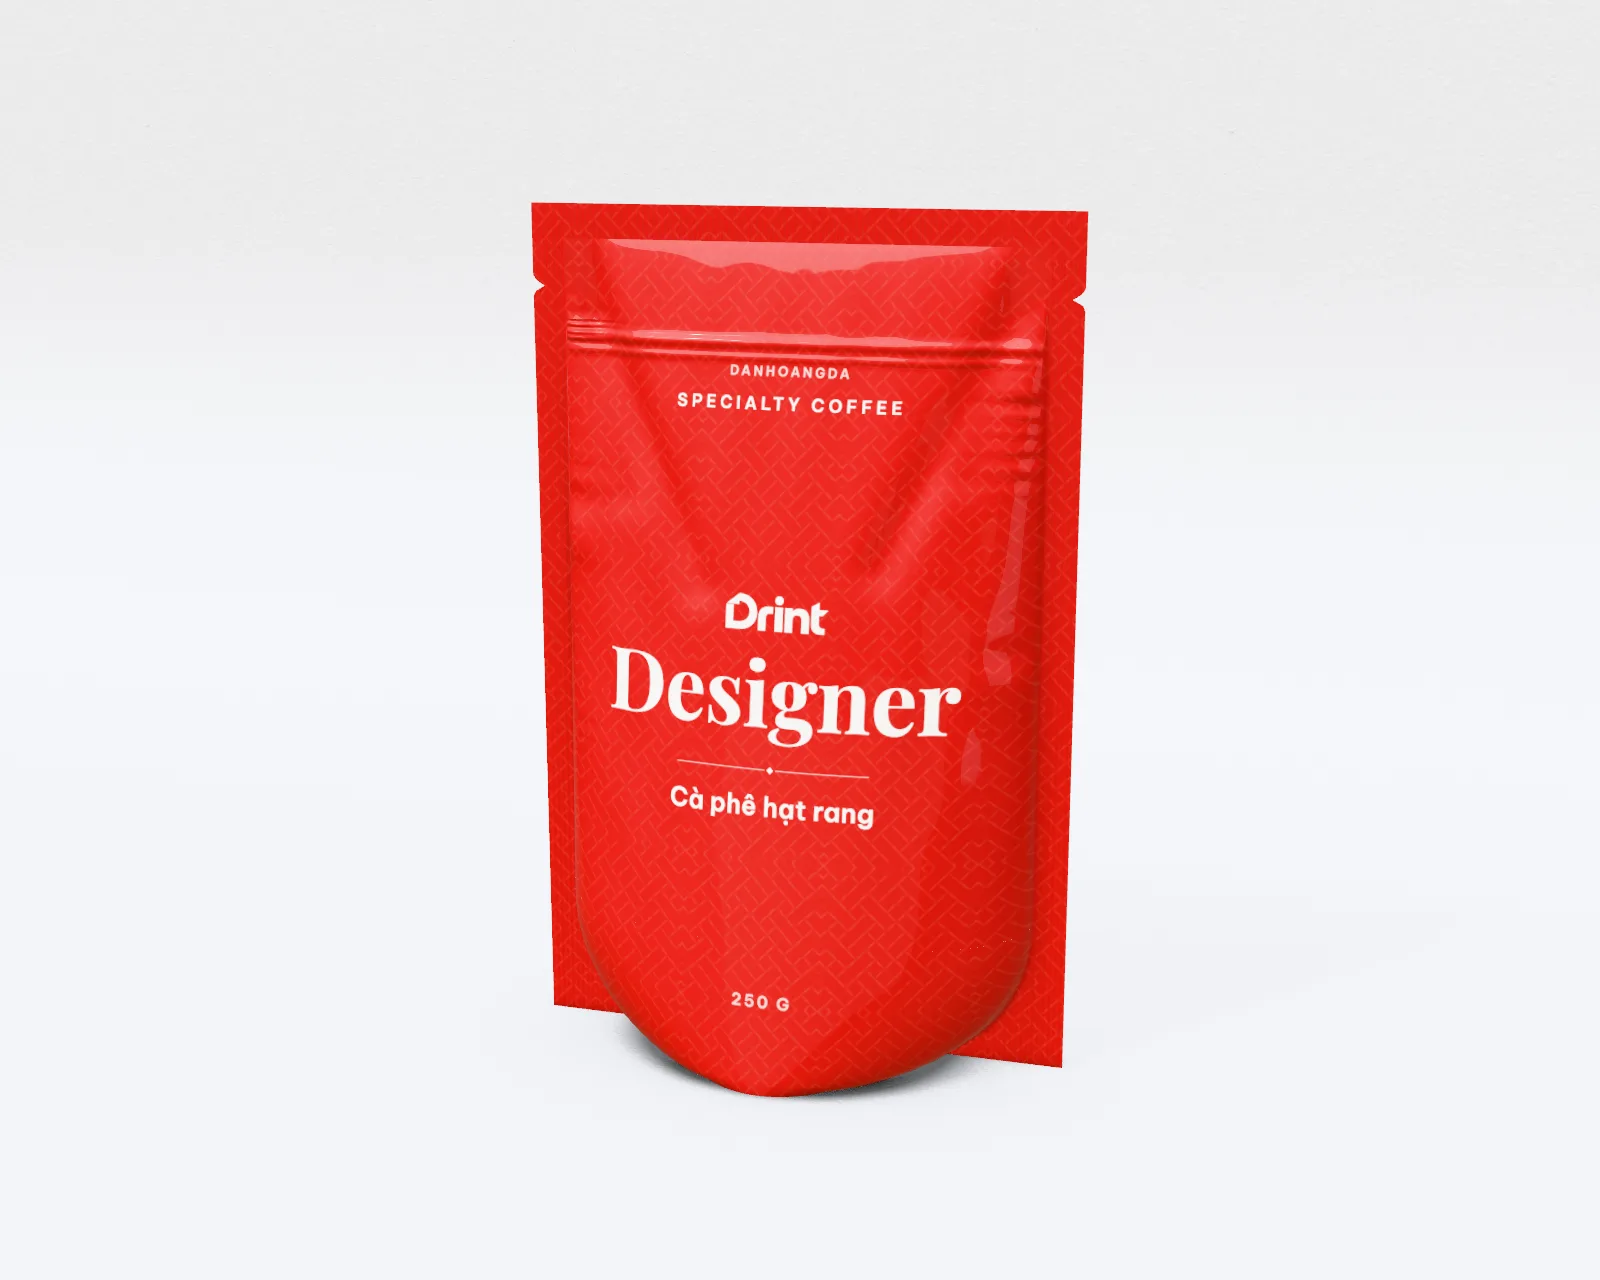
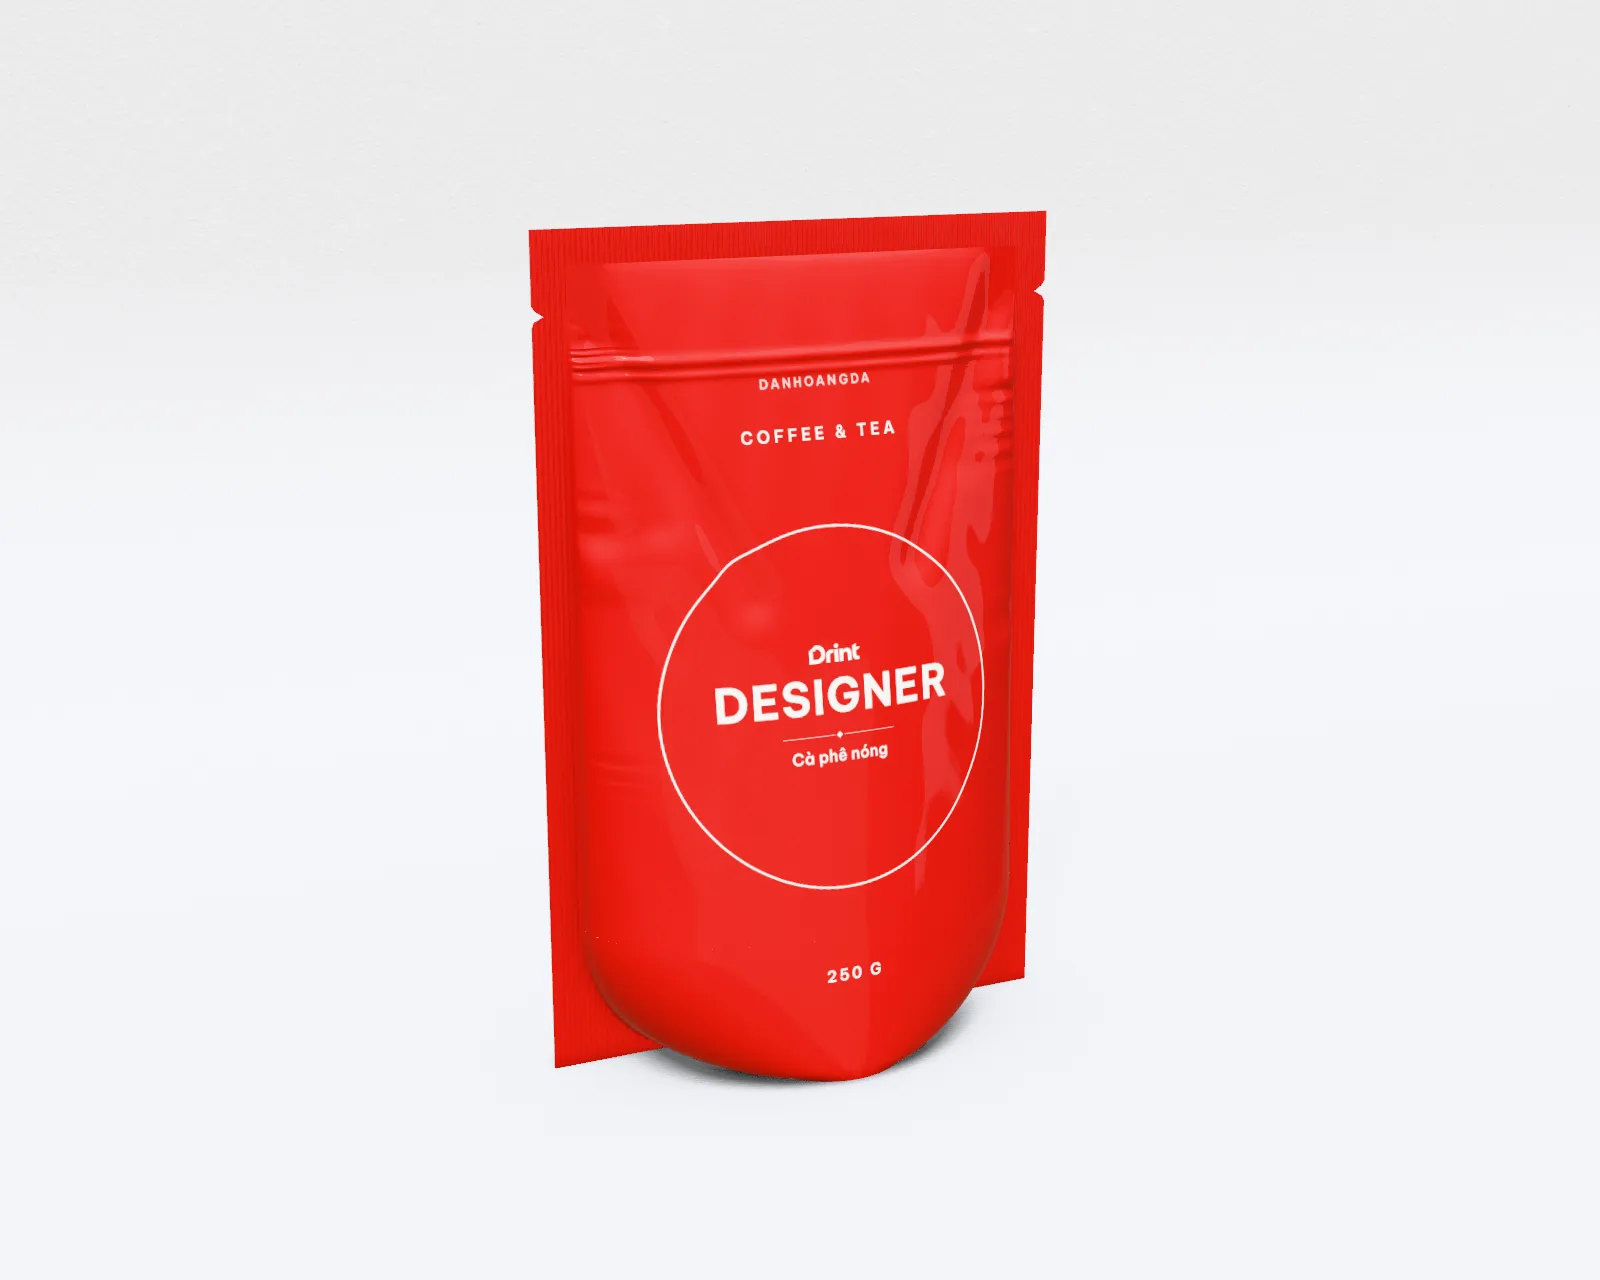
Standbodenbeutel für Kaffee
Nº D-10090
Aromaventil, Zipper oben.
Gedacht für: Tee und Kaffee.
Muster gedruckt auf OPP / MPET / PE-Verbundfolie (metallisiert) 0,1 mm, matt kaschiert; Bauart: Standbodenbeutel (Doypack) mit Zipper.
Mustergröße 130 × 200, Bodenfalte 70 mm.
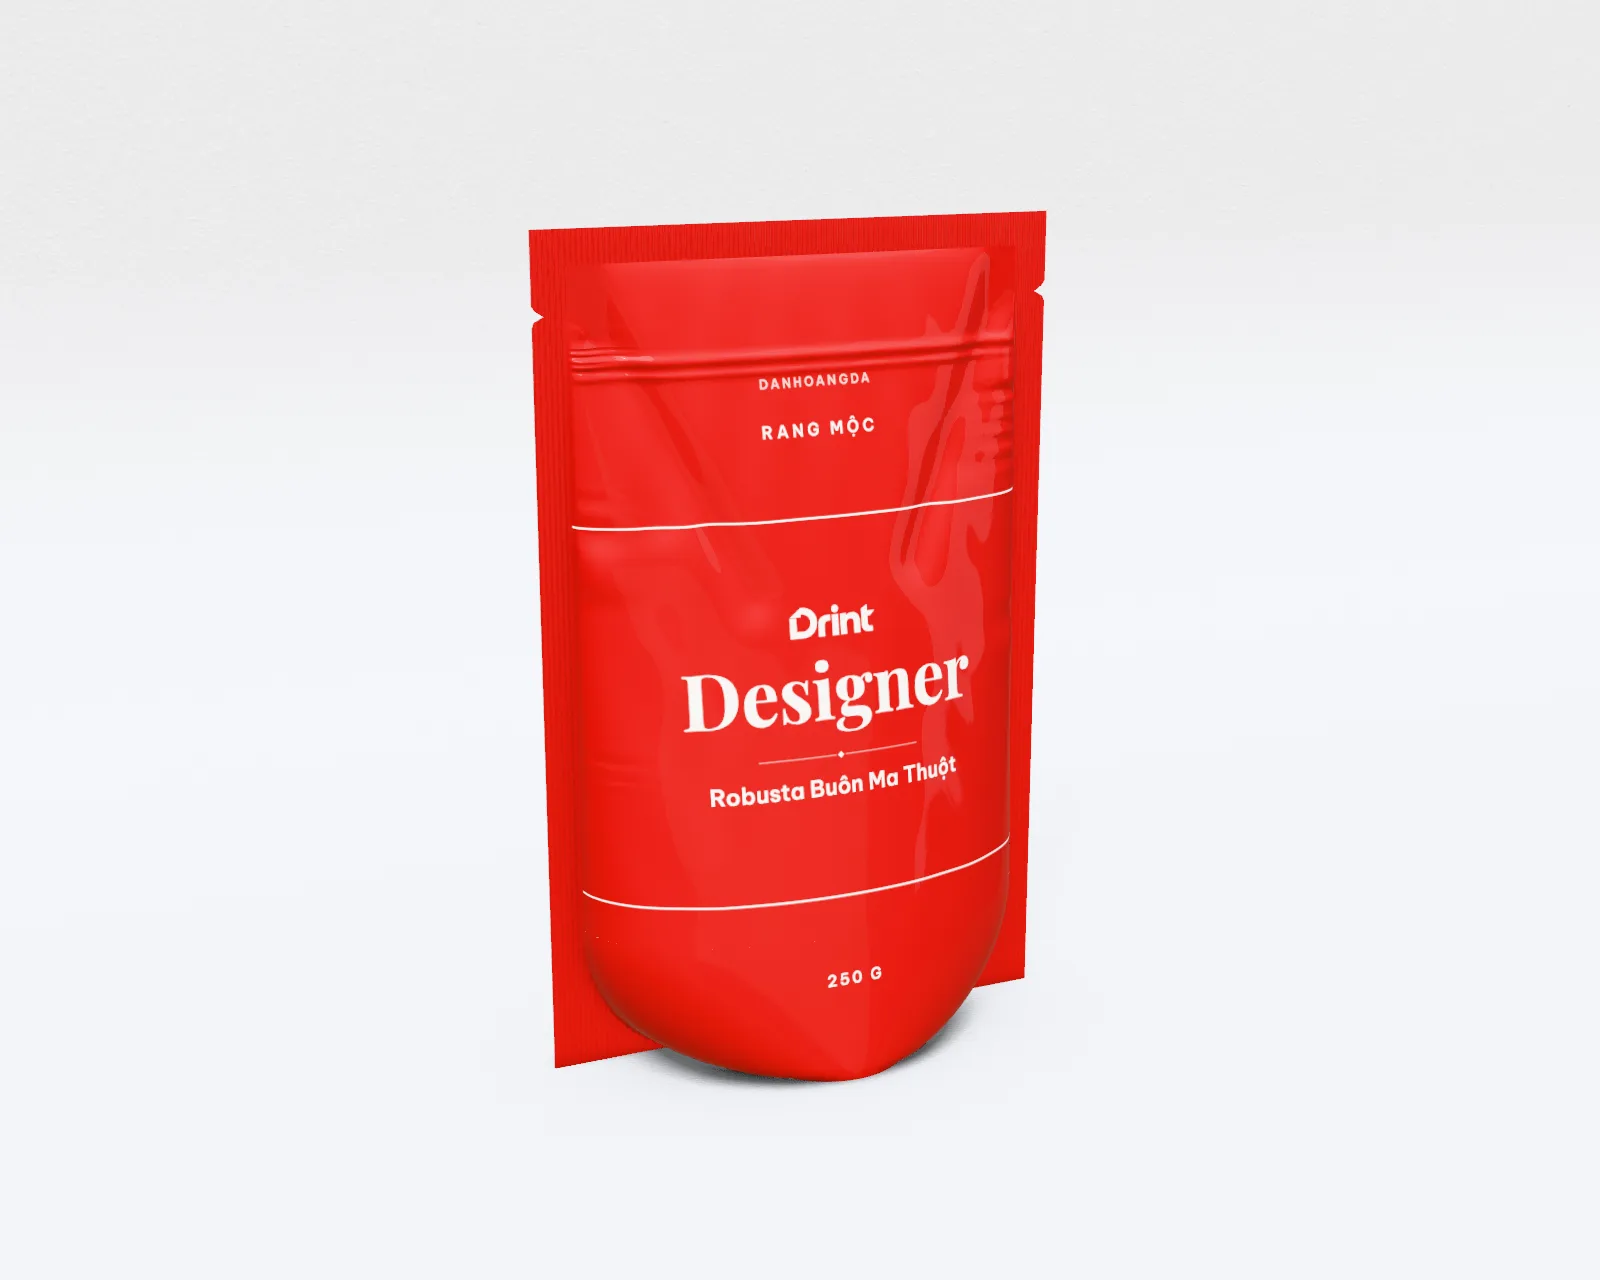
Über dieses Mockup
Ein Standbodenbeutel (Doypack) hat eine Bodenfalte, auf der er im Regal steht, und einen wiederverschließbaren Zipper – der gängigste Beutel für Snacks, Nüsse und Kaffee. Mit Ausgießer fasst er auch Flüssiges wie Saft, Babynahrung und Waschmittel zum Nachfüllen.
- Typischer Inhalt
- Kaffee – mit Aromaventil und Zipper.
- Wer es verwendet
- Kaffeeröstereien und Cafés.
- Beliebt in
- Deutschland, Österreich, Schweiz, Europa.
- Auch gesucht als
- Kaffeebeutel Mockup · Kaffeeverpackung Vorlage · Standbodenbeutel Kaffee mit Aromaventil · Kaffeebeutel bedrucken
Fachbezeichnung
- Fachbezeichnung
- Standbodenbeutel
- Auch genannt
- Doypack · Zipperbeutel · wiederverschließbarer Beutel
- Verwenden für
- Kaffee
So verwenden Sie dieses Mockup
- Starten Sie mit dem Muster 130 × 200, Bodenfalte 70 mm oder geben Sie eigene Maße ein.
- Gestalten Sie direkt auf der echten Stanzkontur.
- Drehen Sie das Mockup in 3D, exportieren Sie ein Bild oder Video oder bauen Sie eine Szene auf.
Tipps aus der Praxis
- Standbodenbeutel haben oben eine Aufreißkerbe und einen Zipper: Lassen Sie im Entwurf Platz dafür.
- Ein Sichtfenster zeigt das Produkt: Setzen Sie es im Regal auf Augenhöhe.
- Metallisierte Folie glänzt überall dort, wo kein Weiß unterlegt ist: Nutzen Sie das gezielt für Akzente.
- Folienkaschierung matt wirkt hochwertig und nimmt den Farben etwa eine Nuance: Geben Sie im Entwurf mehr Kontrast.
Häufige Fragen
Ist das Mockup des Kaffee-Standbodenbeutels kostenlos?
Ja, auch für die kommerzielle Nutzung. Free exportiert in 1K mit Wasserzeichenraster, Pro in 4K ohne.
Kann ich für den Kaffee-Standbodenbeutel eigene Maße verwenden?
Ja – ausgehend vom Muster 130 × 200, Bodenfalte 70 mm oder mit eigenen Maßen; die Stanzkontur wird neu gezeichnet.
Bekomme ich die Stanzkontur des Kaffee-Standbodenbeutels für den Druck?
Ja, mit Pro: die Stanzdaten (SVG, PDF / AI, DXF / CF2) und das CMYK-Druck-PDF. Das Gestalten auf der Stanzkontur ist kostenlos.
Worauf ist das Muster des Kaffee-Standbodenbeutels gedruckt?
Das Muster besteht aus OPP / MPET / PE-Verbundfolie (metallisiert) 0,1 mm mit matter Kaschierung, auf einer Stanzkontur in den Maßen, die Sie eingeben.
Aufbau
Ein Standbodenbeutel (Doypack) besteht aus zwei Verbundfolien-Seiten und einer W-förmig gefalteten Bodenfalte, an drei Seiten heißgesiegelt; die Bodenfalte öffnet sich beim Befüllen, sodass der Beutel im Regal steht. Ein Druckverschluss-Zipper verläuft 20–30 mm unter der Kopfnaht, darüber sitzt eine Aufreißkerbe für das erste Öffnen. Bei Ausgießbeuteln ist ein Ausgießer aus PE oder PP in die obere Ecke oder mittig eingeschweißt; das Produkt wird durch den Ausgießer eingefüllt und verschlossen.
Karton und Material wählen
Zwei- oder dreilagige Verbunde: eine Druckträgerschicht aus OPP oder PET mit 12–20 µm, eine Barriereschicht aus metallisiertem PET oder Aluminiumfolie, wo es auf Feuchtigkeit, Sauerstoff und Licht ankommt, und eine Siegelschicht aus PE oder CPP mit 50–100 µm, die das Lebensmittel berührt; die Gesamtdicke liegt meist bei 100–150 µm. Mit PE kaschiertes Kraftpapier wirkt natürlich, sperrt aber deutlich schlechter als ein metallisierter Aufbau. Schwere Ausgießbeutel für Flüssiges erhalten zusätzlich eine Polyamidlage gegen Durchstiche und Bodenbruch.
Veredelung
Im Tiefdruck wird vor dem Kaschieren seitenverkehrt auf die Innenseite der Außenfolie gedruckt (Konterdruck); die Farbe liegt zwischen den Lagen und scheuert nicht ab. Matt oder glänzend entsteht durch die Außenfolie oder einen Lack, auch partiell matt/glänzend im Register; ein Sichtfenster ist schlicht eine Fläche ohne Weiß und ohne Metallisierung. Heißfolienprägung und Blindprägung sind bei Beuteln selten praktikabel.
Druckdatei vorbereiten
Die Druckvorlage zeigt Vorderseite, Rückseite und Bodenfalte flach nebeneinander; die Seitennähte brauchen je etwa 8–10 mm, und im Streifen für Zipper und Aufreißkerbe oben sollte kein wichtiger Text stehen. Der Tiefdruck braucht überall dort eine eigene Druckform für das Unterlegweiß, wo auf klare oder metallisierte Folie gedruckt wird, und jede Farbe ist ein Zylinder – gehen Sie deshalb sparsam mit Sonderfarben um. Die Pflichtangaben – Bezeichnung, Nettofüllmenge, Zutaten, Datumsangaben, Hersteller – stehen meist auf der Rückseite; prüfen Sie die Kennzeichnungsregeln des Verkaufslandes, in der EU für Lebensmittel die Lebensmittelinformationsverordnung (EU) Nr. 1169/2011.
Häufige Fehler
- Schrift oder Logos in den Seitennähten oder im Zipperstreifen: Die Siegelbacken quetschen und verwischen sie, ein Teil des Textes geht verloren.
- Das Unterlegweiß auf metallisierter oder klarer Folie vergessen: Farben wirken stumpf, das Metall scheint durch und macht Bilder dunkler als auf dem Papierproof.
- Die Bodenfalte wie eine Schauseite gestalten: Sie faltet sich unter dem Beutel nach innen, das Motiv bricht dort.
- Kraftpapier-Verbund ohne Barriere für feuchtigkeitsempfindliche Ware wie Kaffee oder Chips: Das Produkt wird innerhalb weniger Wochen schal.
Fragen und Antworten
Woraus besteht ein Standbodenbeutel mit Zipper?
Meist außen OPP oder PET, in der Mitte metallisiertes PET oder Aluminium und innen PE; Kraftvarianten bestehen aus Kraftpapier, das mit PE kaschiert ist. Wählen Sie die Barriere danach, wie empfindlich das Produkt auf Feuchtigkeit, Sauerstoff und Licht reagiert.
Werden Standbodenbeutel im Offset oder im Tiefdruck bedruckt?
Große Auflagen laufen im Tiefdruck auf Rollenfolie, mit satten Farben, die halten, weil die Farbe zwischen den Lagen liegt. Kleine Auflagen lassen sich digital auf Folie drucken oder mit einem Etikett auf einem unbedruckten Beutel lösen.
Sind Standbodenbeutel recycelbar?
Verbunde aus verschiedenen Kunststoffen lassen sich schwer recyceln; Monomaterial-Aufbauten aus PE/PE oder PP/PP sind einfacher, aber Steifigkeit und Barriere ändern sich – testen Sie deshalb mit dem echten Produkt.
Verfügbare Größen
- 130 × 200, Boden 70 mm